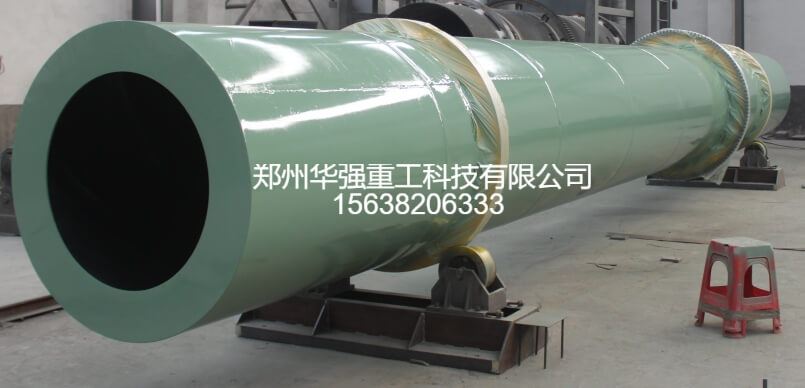
在完整的有机肥生产工艺流程中,发酵、粉碎、搅拌、造粒决定肥料基础品质,而造粒后的烘干工序,是把控成品品相、稳定性与储存周期的决定性环节。很多有机肥加工厂出现颗粒易碎裂、结块发霉、不耐储存、运输易粉化、养分流失等问题,核心原因就是造粒后物料含水率不达标、烘干工艺不到位。烘干机作为核心有机肥设备,是衔接造粒与成品包装的关键设备,也是现代化标准化生产中不可或缺的有机肥加工设备,直接决定有机肥成品合格率与市场品质等级。
刚经过造粒工序的有机肥湿颗粒,含水率普遍偏高,质地松软、粘性较大,内部孔隙水分分布不均。如果直接进入冷却、筛分与包装环节,未烘干的湿颗粒极易粘连结块,不仅会造成成品外观参差不齐,还会滋生霉菌、二次发酵,导致肥料变质发臭,严重缩短保质期。同时湿颗粒强度极低,运输过程中极易破碎成粉末,造成成品损耗、降低商品价值。有机肥加工设备配套的专用烘干机,可精准处理造粒后湿料,从根本上解决湿颗粒带来的各类生产难题。
控制成品含水率、稳定产品质量,是有机肥烘干机核心的作用。有机肥生产对成品水分有着严格要求,含水率过高会直接判定为不合格产品。专用烘干机采用滚筒恒温烘干结构,热风与物料充分接触,可对造粒颗粒进行全方位均匀脱水,避免外干内湿、干湿不均的情况。设备可根据物料特性、生产需求精准调节温度与转速,将颗粒含水率稳定控制在标准区间,让每一批成品水分指标统一,杜绝批次质量差异,保障产品质量稳定性。
强化颗粒强度、提升成品品相,是烘干机的重要功能。经过均匀烘干后的有机肥颗粒,内部结构紧实、硬度适中,颗粒圆润饱满,成型率大幅提升。有效避免后续筛分、输送、包装和运输过程中出现粉化、碎裂问题,大幅降低成品损耗率。规整的颗粒形态,不仅提升有机肥商品外观质感,更能让肥料撒施更均匀,避免粉末肥料撒施堆积、烧苗、肥效集中等问题,提升田间施用效果,贴合现代农业施肥需求。
造粒后的湿颗粒内部残留微量水分与活性微生物,长期堆放极易出现霉变、二次发酵、发酸变质等问题。烘干机通过恒温热风烘干,在脱水的同时,能够有效抑制有害菌群活性,杀灭残留杂菌,杜绝肥料储存过程中发霉结块、变质失效的情况。经过烘干处理的有机肥,常温密封储存不易变质,大幅延长产品货架期,方便企业批量生产、长期仓储与远距离运输。
作为成套生产线的核心有机肥加工设备,烘干机适配性极强,可衔接造粒机、冷却机、筛分机、包装机等设备,实现全自动化连续生产。设备运行稳定、能耗可控、烘干效率高,能够适配畜禽粪有机肥、秸秆有机肥、菌渣有机肥等各类颗粒物料的烘干处理,适配大中小型有机肥生产线量产需求,有效提升整体生产效率,降低人工分拣、返工成本。