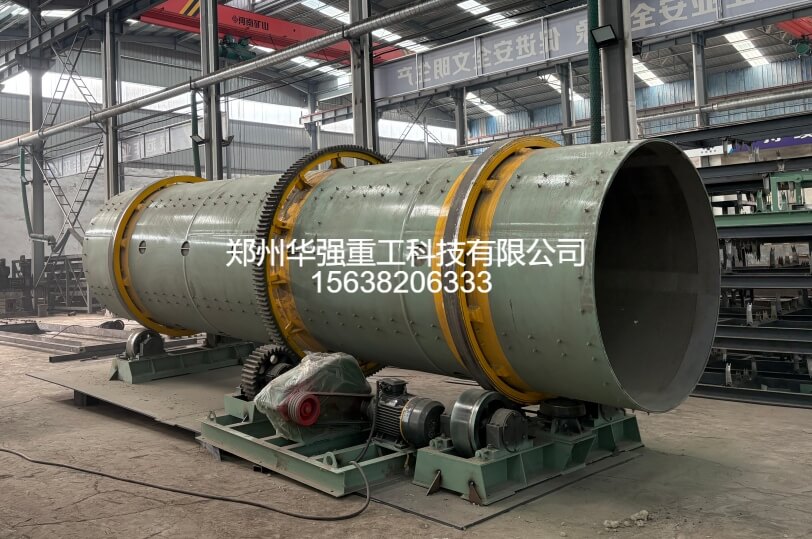
转鼓造粒机是颗粒有机肥生产中的主力造粒设备,尤其适合中大型有机肥生产线连续化生产。其配套的回转烘干机与筛分系统,直接决定成品颗粒的含水率、强度和外观品质。理清这**程,对提升有机肥加工设备运行稳定性具有重要意义。
发酵腐熟后的有机物料经粉碎、配料、混合后,送入转鼓造粒机。转鼓造粒机依靠筒体旋转使物料滚动成球,通常需配合喷水、蒸汽或粘结剂,使细粉逐步团聚长大。造粒后颗粒含水率一般在18%~30%之间,颗粒强度尚未完全稳定,必须进入烘干环节。
造粒后的湿颗粒经皮带输送机进入回转烘干机。回转烘干机通过热风与颗粒逆流或顺流接触,将颗粒表面及内部水分蒸发,使含水率降至15%以下,部分高标准产品要求控制在10%~12%。
烘干温度不宜过高,通常热风温度控制在80~180℃,避免有机质、功能菌种和养分受热损失。烘干时间、风量、转速和倾角需根据物料含水率灵活调整。烘干不足会导致颗粒发软、结块;烘干过度则易造成颗粒粉化、能耗升高。
烘干后的颗粒温度较高,若直接筛分包装,容易结块、返潮,也会影响筛分效率。因此需进入回转冷却机或逆流冷却机,通过冷风带走余热,使颗粒温度降至接近室温。
冷却后的颗粒硬度更高,表面更稳定,有利于后续筛分分级和长期储存。冷却风量、停留时间和进料均匀性都会影响成品质量。
冷却后的颗粒进入滚筒筛分机或振动筛分机,通常按2~4mm进行分级。
合格颗粒:粒径在设定范围内,进入包膜或直接包装;
细粉和小颗粒:返回造粒机重新成球,作为母核料使用;
大颗粒:经破碎机破碎后返回造粒系统,实现闭路循环。
筛分环节是控制成品率的关键。筛网孔径应根据产品规格设定,筛分机应保持稳定进料,避免堵塞或过载。返料比例过高说明造粒或烘干参数需要优化。
流程优化要点
造粒水分要稳定:水分波动会直接影响烘干负荷和筛分成品率。
烘干温度要可控:有机肥含有机质和菌剂,不宜长期高温烘干。
冷却要充分:未冷却就筛分,容易造成细粉增多、颗粒粘连。
筛分要闭环:返料及时回用,可减少浪费,提高整线稳定性。
转鼓造粒机、回转烘干机与筛分系统共同构成颗粒有机肥后处理的核心环节。合理匹配有机肥设备能力,控制好造粒水分、烘干温度、冷却效果和筛分分级,才能提升有机肥加工设备整线效率,获得颗粒均匀、强度稳定、含水率合格的成品有机肥。