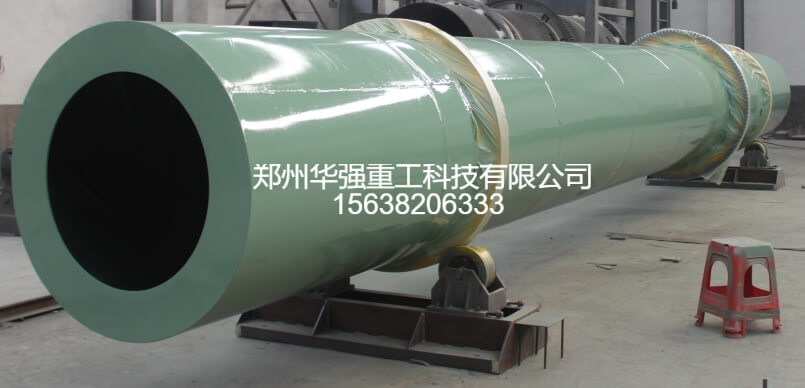
在有机肥生产线中,滚筒烘干机承担着降低物料含水率、提高成品稳定性的关键任务。很多现场会发现,同一台设备今天烘干效果好,明天出料却偏湿,或者前半小时合格,后半小时又出现波动。出现这种情况时,不能只盯着“烘干温度够不够”,更要检查整条有机肥设备的运行状态。滚筒烘干机出料含水率不稳定,通常与物料状态、热源供给、风量系统、筒体转速和排料控制五个环节有关。
**个环节是物料含水率和粒度不稳定。烘干机处理的是连续进料,如果前端发酵、陈化、破碎、造粒或混合环节波动较大,进入烘干机的物料就会时干时湿、时粗时细。含水率高的物料需要更多热量和更长的停留时间,粒度偏细或成球强度差的物料又容易粘壁、结团,影响内部热交换。因此,稳定烘干效果的**步,是稳定进料。建议在烘干机前设置缓冲仓或均化仓,尽量让物料在进入滚筒前完成一次混匀;同时定期检测进料含水率,避免把刚出造粒机的高湿物料和已经存放较久的偏干物料混合进料。
第二个环节是热源温度和供给不稳定。滚筒烘干机的热源可以来自热风炉、燃气燃烧器、蒸汽换热或余热系统,但无论采用哪种形式,热源波动都会直接反映在出料含水率上。比如燃料质量变化、燃烧器配风不当、炉膛温度忽高忽低,都会造成热风温度不稳定。热源温度过高时,物料表面水分蒸发快,但内部水分来不及迁移,容易出现外干内湿;热源温度过低时,水分蒸发不足,出料含水率就会偏高。运行中应重点监测热风温度、炉膛温度和燃料供给状态,保持热源稳定,而不是频繁大幅度调节火力。
第三个环节是风量和风压匹配不合理。烘干过程不仅需要热量,还需要足够的风量把蒸发的水分带走。如果引风量不足,湿气会滞留在筒体内,降低干燥效率;如果风量过大,又可能把细粉带走,增加除尘负担,甚至影响物料在筒内的正常翻动。风门开度、引风机频率、除尘器阻力、管道漏风等都会影响系统风量。检查时可以从除尘器压差、管道温度、筒体进出口风速和尾气湿度入手,保持进风、排风和除尘系统处于稳定状态。
第四个环节是筒体转速和倾角调节不当。滚筒烘干机依靠筒体旋转和一定倾角使物料向前移动,同时通过扬料板把物料扬起、洒落,与热风充分接触。转速过快,物料停留时间短,水分来不及蒸发;转速过慢,物料容易堆积,局部过干或过湿。扬料板磨损、脱落或粘料严重,也会降低物料分散效果。实际调整时,应根据进料含水率、出料要求和产量变化,配合转速、倾角和扬料板状态进行综合判断,避免只调一个参数而忽视其他环节。
第五个环节是排料和检测反馈不及时。很多含水率波动并不是烘干机没有能力烘干,而是操作人员发现偏湿时已经滞后,等到调整热源、风量或转速,出料状态又已经发生变化。因此,稳定的烘干效果离不开及时检测。可以安排定时取样检测出料含水率,有条件时加装在线水分仪,并把检测结果与进料量、热风温度、风机频率、筒体转速等参数关联起来。发现偏差后,应小幅度、分步骤调整,避免大幅度改动造成新的波动。
对于有机肥加工设备来说,滚筒烘干机不是孤立设备,它和前端造粒、后端冷却、筛分、包装共同构成一条连续生产线。出料含水率不稳定,往往说明整线协同出现了问题。建议从进料均化、热源稳定、风量平衡、转速匹配和检测反馈五个方面建立日常点检表,把容易波动的参数固定下来。只要这五个环节受控,滚筒烘干机的含水率波动就会明显减少,成品质量也会更加稳定。