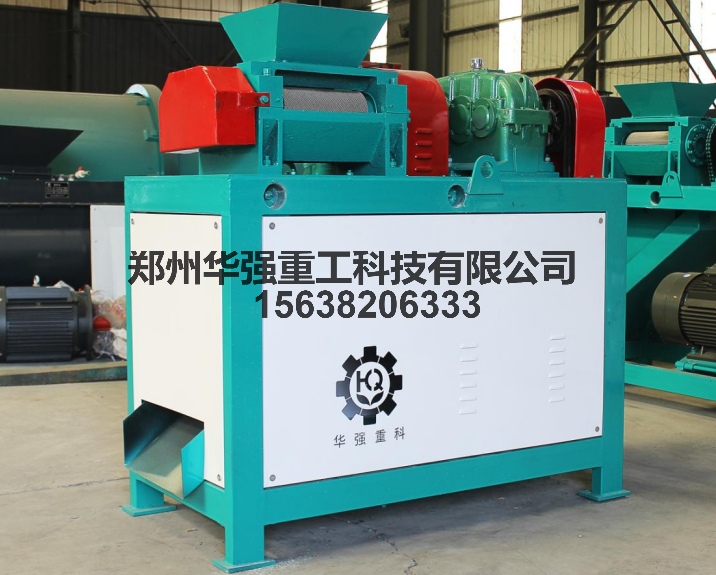
对辊挤压造粒机是区别于圆盘、转鼓湿法造粒的主流有机肥加工设备,依靠双辊高压挤压成型,全程不需要喷水加湿,干粉原料可以直接造粒,省去湿法工艺配套的烘干机,简化生产线配置,降低生产能耗,在中小型有机肥厂、复合肥加工厂中应用越来越广泛。很多用户习惯了湿法造粒,容易把对辊挤压造粒机和其他有机肥造粒机混淆,误以为也需要加水辅助团聚,实际上它依靠机械压力让粉料咬合成型,工艺逻辑完全不同,掌握干法造粒的原料、参数、运维要点,才能发挥这套有机肥设备的优势。
干法造粒的核心特点,就是不额外喷水调湿。圆盘、转鼓、二合一造粒机依靠水雾作为液相粘结剂,让粉料滚动抱团,属于湿法造粒,必须配套烘干设备,否则颗粒容易发软、发霉。而对辊挤压造粒机在常温下高压压制,依靠物料本身分子间作用力成型,生产过程不喷淋加水,成型后的颗粒含水率低,筛分合格后可以直接包装入库,大幅缩减设备投入与燃料、电力消耗,也避免高温烘干破坏有机肥里有益微生物、有机质活性。不过 “干粉造粒” 不等于原料越干越好,原料自带基础水分需要严格把控,有机肥发酵粉料适宜含水率控制在10%–18%。原料过干,粉料缺少微量塑性,挤压后颗粒松散易碎,返料量大;原料水分超标,即便不额外加水,也会出现粘辊、窝孔堵塞、颗粒变形粘连,是干法造粒常见故障。
原料预处理是干粉成型的基础环节。经过充分腐熟的畜禽粪便、腐殖酸、饼粕等原料,要经过粉碎机粉碎,细度控制在40–60目,大块硬块、石子、铁丝等杂质严格筛分去除,硬物进入辊窝极易划伤辊皮,缩短配件使用寿命。粗纤维占比偏高的秸秆粉、菌渣原料,单纯挤压成型难度大,可以少量添加腐殖酸作为辅助粘结组分,提升粉料可压性,全程禁止加水。原料混合依靠前端搅拌机干混均匀,保证进入主机的物料组分稳定,避免局部物料塑性差异大,出现一部分成型良好、一部分持续出粉料的情况。
辊隙、压力、转速是对辊挤压造粒机三大可调参数,直接决定颗粒成型效果。两个辊皮之间的间隙,常规调整在0.2–0.5mm区间,间隙偏大,挤压力不足,颗粒薄、易破碎;间隙过小,压力过高,设备负荷飙升,容易闷机,辊皮磨损加快。辊皮表面的球窝是成型模具,根据客户需求定制颗粒大小。主机转速不能过高,转速太快,物料在辊窝内受压时间短,成型不充分;转速偏低,产量下降。调试遵循循序渐进原则,先空载试运行,再少量送料试机,观察出料状态:颗粒紧实、脱模顺畅、碎料少即为合适;出料成片、大量碎粉,优先调高挤压压力或者收小辊隙;持续粘辊,则要立刻停机检测原料水分,排查原料偏湿问题。
配套返料闭环工艺,持续稳定干法造粒工况。从主机出来的半成品,先进入筛分设备分级,合格颗粒输送包装,碎粉、未成型粉料回流搅拌机,和新原料混合后再次送料造粒。返料占比一般控制在20%–30%,稳定的返料能够优化粉料堆积密度,提升挤压成型稳定性。和湿法造粒不一样,干法返料不需要重新加水调质,直接干混回用,流程更简单。日常生产中要定时清理辊窝积料,检查刮刀状态,刮刀贴合辊皮,及时刮下粘附粉料,防止窝孔长期积料硬化,成型颗粒畸形。
它适合腐熟稳定、流动性较好的粉状有机肥原料,高纤维、高弹性原料成型难度大,颗粒圆润度不如圆盘造粒机。同时辊皮属于易损件,长期高压挤压会出现磨损、窝孔变形,成型率逐步下降,要定期检查更换。
对辊挤压造粒机凭借干粉直压、免加水、免烘干的优势,是一款节能型有机肥加工设备。只要把控好原料水分与细度,合理调节辊隙与压力,规范返料流程,定期维护辊皮与刮刀,这套有机肥设备就能连续稳定生产紧实颗粒,对比湿法有机肥造粒机,有效简化生产线、节约烘干成本,适合追求低能耗、简化工艺的肥料加工厂。