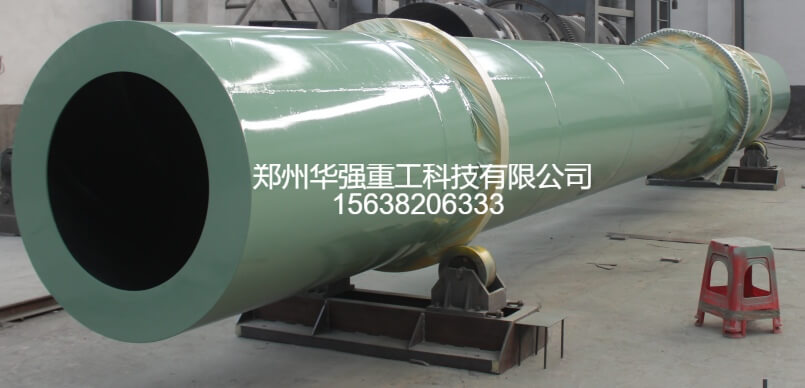
在有机肥生产中,烘干环节直接决定了产品的储存稳定性、颗粒强度与市场价值。传统烘干设备普遍存在热效率低、水分控制不均、能耗高等问题,导致成品含水率波动大,甚至出现结块、霉变等质量隐患。而新一代滚筒烘干机的出现,以"低水分、**率"为核心优势,通过一体化设计实现全流程**烘干,解决了有机肥干燥环节的技术瓶颈。
作为核心有机肥设备之一,滚筒烘干机采用先进的逆流式热风循环系统,热利用率较传统设备提升30%以上。设备内部设有螺旋导料板与扬料装置,物料在筒体内均匀翻滚、充分受热,确保每一颗颗粒都能获得一致的干燥效果。通过智能温控系统,可精准控制出料水分在12%-15%之间,满足有机肥标准要求,有效延长产品保质期,避免因水分超标导致的仓储损耗。
在烘干效率方面,滚筒烘干机展现出卓越的性能。设备筒体直径大、长度适中,物料停留时间可通过转速灵活调节,单台设备日处理量可达50-100吨,满足不同规模生产线的需求。其连续式进料与出料设计,实现了与前端造粒、后端筛分包装的无缝衔接,大幅提升了整条有机肥加工设备的运行效率。相比批次式烘干设备,滚筒烘干机不仅节省人工,还避免了反复启停造成的能源浪费。
作为有机肥加工设备中的关键一环,滚筒烘干机在节能环保方面同样表现突出。设备配备**燃烧室与余热回收装置,可根据燃料类型(燃煤、燃气、生物质等)灵活适配,燃烧充分、排放达标。筒体外部采用多层保温结构,有效减少热量散失,表面温度低于50℃,既保障操作安全,又降低了车间环境温度。同时,设备运行平稳、噪音低,符合现代化绿色工厂的建设要求。
在实际应用中,滚筒烘干机已广泛应用于各类有机肥生产企业。某年产10万吨的有机肥厂在引入该设备后,成品含水率稳定控制在13%左右,产品合格率从88%提升至97%,烘干环节能耗降低28%,年节省燃料成本超过40万元。更重要的是,稳定的干燥质量使企业产品顺利通过了有机认证,成功打入高端市场。
随着有机肥行业对产品质量要求的不断提高,烘干设备的技术升级已成为企业提升竞争力的关键。滚筒烘干机凭借其低水分控制、高处理效率、低运行成本的综合优势,正逐步成为有机肥设备配置中的标配选择。它不仅解决了传统烘干工艺的痛点,更为企业实现标准化、规模化生产提供了坚实保障。
随着智能化控制技术的进一步融入,滚筒烘干机将在精准控温、远程监控、故障预警等方面持续优化,推动有机肥加工设备向更**、更智能、更绿色的方向迈进,为农业绿色可持续发展注入强劲动力。